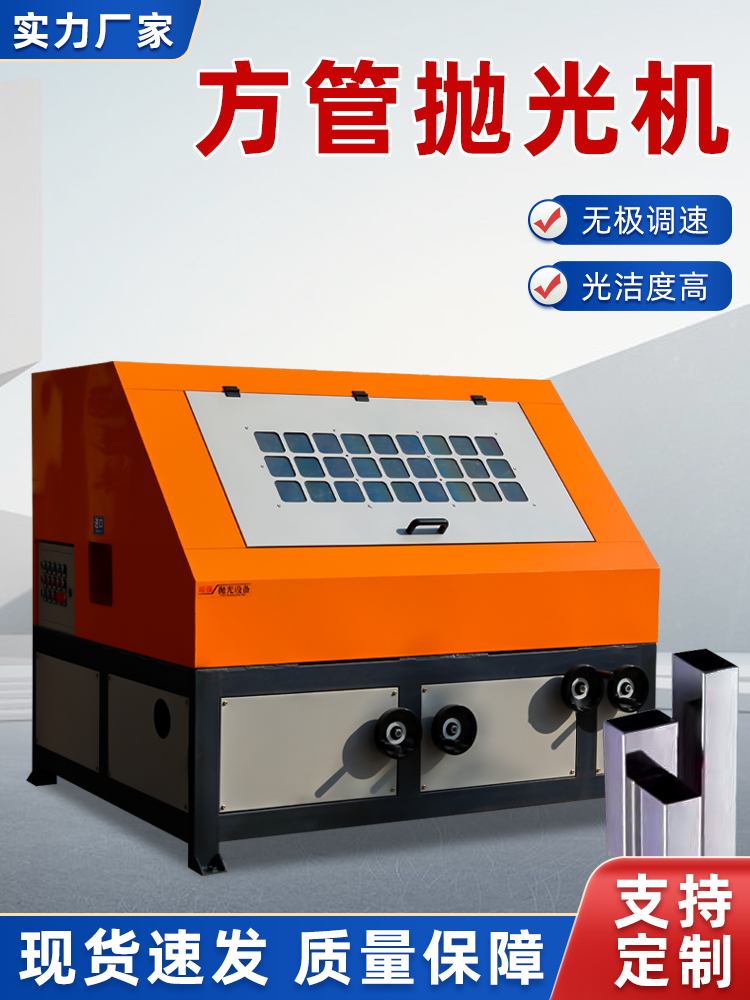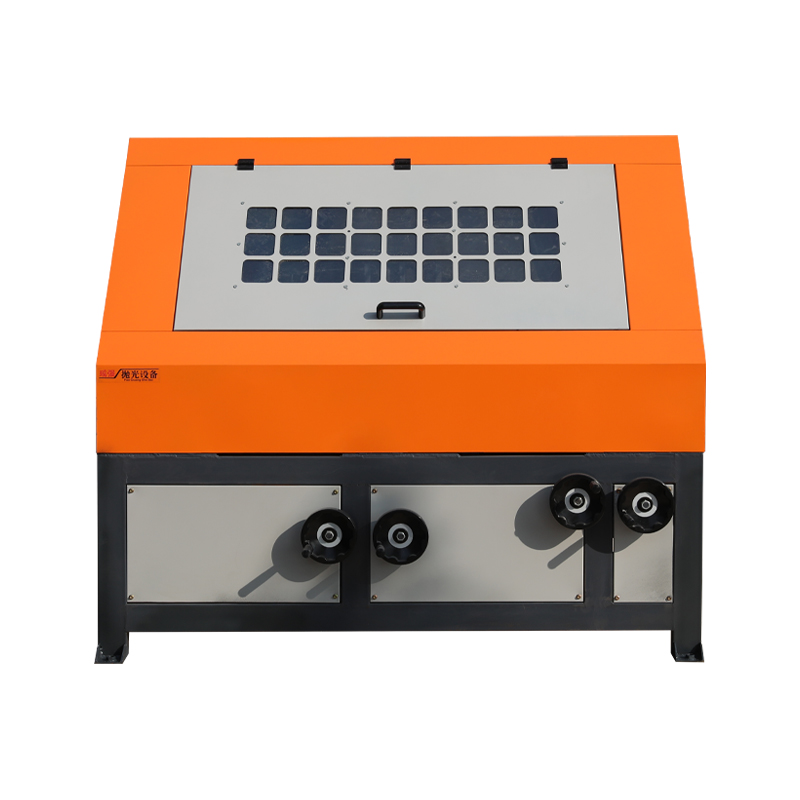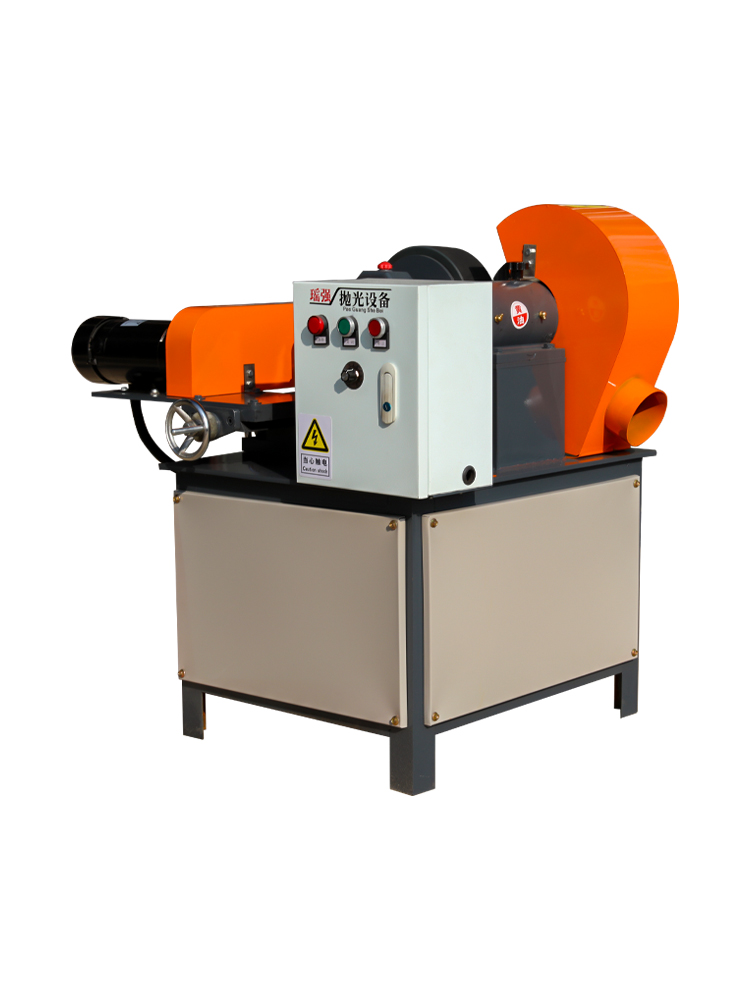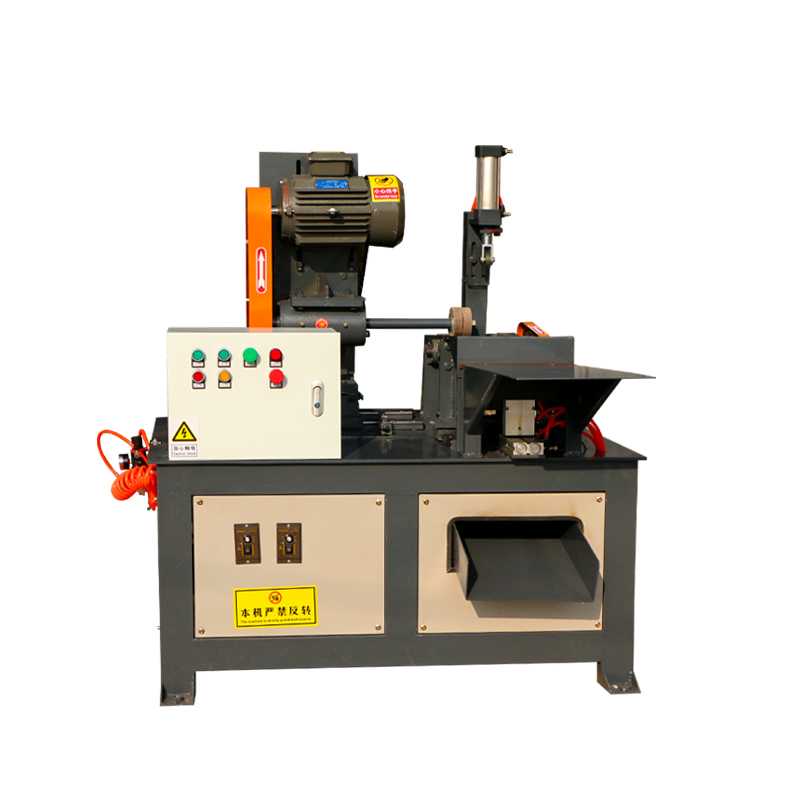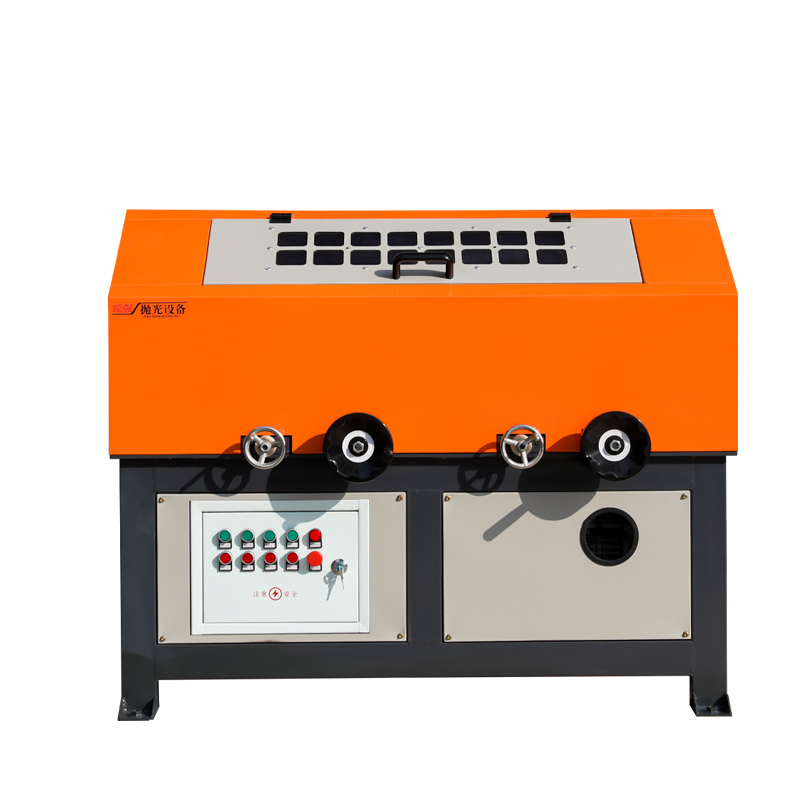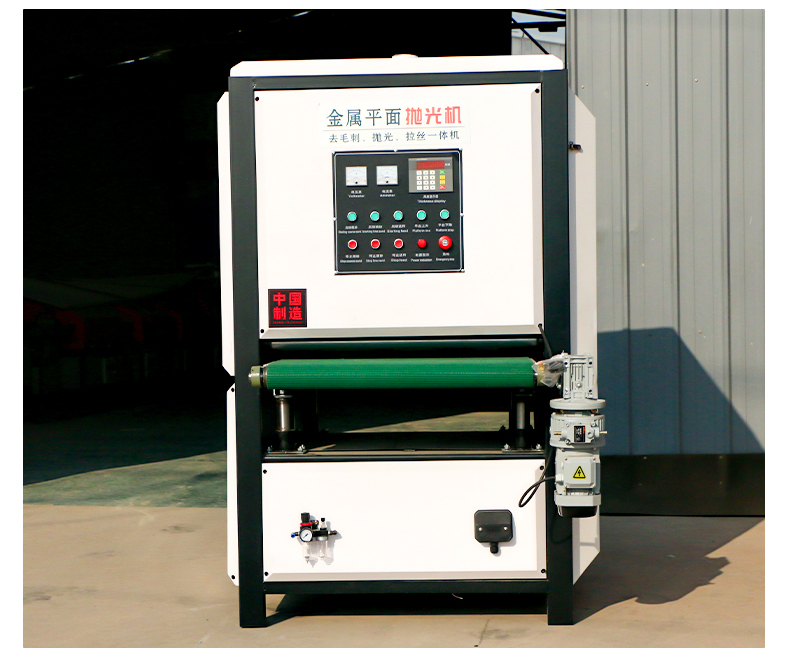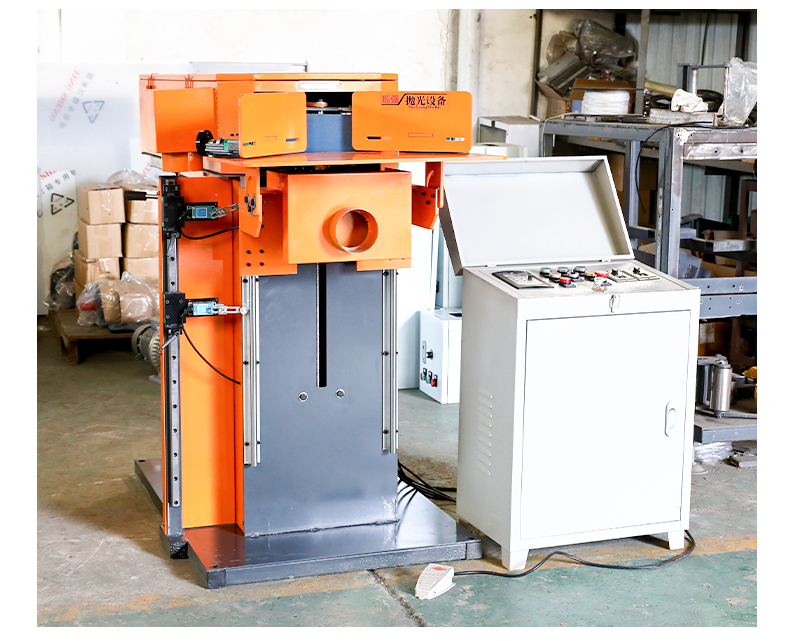
直角打磨机(也称角钢打磨机、型材棱边打磨机)是专门针对 L 形、U 形、T 形截面型材的直角部位进行打磨处理的设备。在钢结构和金属加工中,角钢、槽钢、工字钢等型材的棱边和焊接焊缝是人工打磨的难点——角磨机操作时角度难以控制,容易造成过磨或漏磨,且劳动强度大。直角打磨机将磨头设计为可调节角度,精准对准型材直角区域,实现棱边焊缝的连续化打磨。
该设备主要解决两类问题:一是焊接结构中角钢拼接处的焊缝余高打磨,将突出的焊道磨平至与母材齐平;二是型材表面的氧化皮和棱边毛刺清理,为后续喷漆或喷涂做准备。设备既可单独使用,也可与除锈机、抛光机串联组成型材表面处理流水线。
加工对象:角钢、槽钢、工字钢、方钢、扁钢、H 型钢
加工功能:焊缝打磨、棱边去毛刺、表面除锈、氧化皮清除
适用方式:单机使用或串联接入流水线
工作原理与结构组成
直角打磨机的工作原理是:型材工件由进料辊道水平输送,经过主机时,角度可调的磨头对准型材的直角或焊缝位置,磨头搭载砂带或砂轮高速旋转,沿工件长度方向连续磨削。磨头角度可根据型材截面形状调节为 90°、45°或其他角度,确保磨料面与待打磨区域充分接触。
设备结构组成:床身采用焊接钢结构,底部安装调节地脚;磨头支架为可翻转结构,通过蜗轮蜗杆或手轮调节角度,角度刻度盘清晰可读;磨头电机安装在可滑动导轨上,通过气缸或弹簧控制磨削压力,保持压力恒定;进料托辊组根据型材截面形状选配 V 型托辊或平面托辊,保证型材直线行进不晃动;防护罩和吸尘口一体化设计,打磨粉尘直接吸入除尘管道。
角度调节范围:0°-90°连续可调,带刻度指示
磨头形式:砂带磨头或砂轮磨头,按工艺选配
压力控制:弹簧压紧或气动压紧,保持磨削稳定
进料方式:变频调速辊道进料,速度连续可调
适用行业与加工场景
直角打磨机的典型应用场景包括:桥梁钢结构行业,用于角钢拼接处焊缝和棱角的打磨处理;压力容器行业,用于型钢加强筋的焊接余高打磨;机械设备制造行业,用于机架、底座等焊接结构件的焊缝打磨;电力铁塔行业,用于角钢塔材的角部除锈和焊缝处理;仓储设备行业,用于货架角钢立柱的焊缝打磨和棱边倒钝。
在实际加工中,直角打磨机常与其他设备配合使用。例如,在钢结构预处理流水线上,方管/角钢先经过除锈机去除大面积锈蚀,再经过直角打磨机集中处理焊缝和棱边,最后进入喷漆或喷塑工序。这种组合方式兼顾了效率和精细度,避免了单一设备难以同时处理平面和角部的问题。
操作与维护要点
操作时应根据待加工型材的截面形状调整磨头角度和位置,确保磨削区域对准焊缝或棱边位置。首件加工应低速运行,观察打磨效果后调整磨头压力和进料速度。对于焊接变形较大的型材,应适当降低进料速度,避免卡料或磨损加剧。设备运行时严禁打开防护罩,如发生卡料必须先停机再处理。
日常维护包括:每班检查砂带张紧度和磨损情况,发现砂带跑偏应及时调偏。每周对角度调节机构和导轨加注润滑油,确保转动灵活。每月检查电机温升和传动皮带状态,紧固各连接螺栓。长期停用时应释放磨头压力,放松砂带,做好设备防锈处理。